Artykuł sponsorowany
Wzorzec kresowy w łańcuchu spójności pomiarowej — kiedy jego stan wpływa na cały wynik
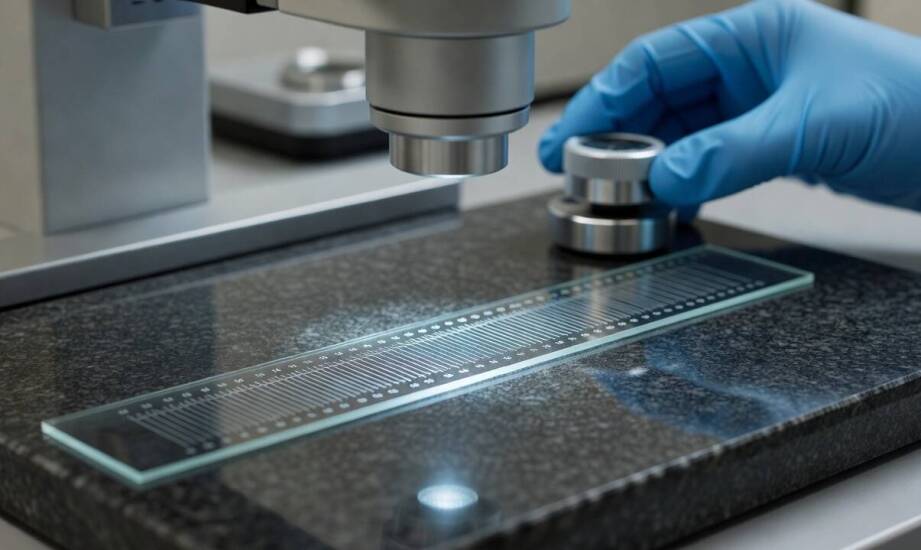
Drobne zużycie lub zabrudzenie jednej kreski na obiekcie referencyjnym potrafi niepostrzeżenie przesunąć odczyt i zmienić wynik pomiaru całego detalu. W produkcji motoryzacyjnej taki błąd prowadzi do odrzucenia partii lub awarii zmontowanego mechanizmu. Śledzenie stanu powierzchni i krawędzi staje się kluczowe dla zachowania wiarygodności całego łańcucha metrologicznego w zakładzie przemysłowym. Odpowiednia kontrola tego elementu zapobiega narastaniu odchyleń na kolejnych etapach wytwarzania.
Dlaczego wzorzec kresowy stanowi punkt odniesienia?
Wzorzec kresowy to fizyczny obiekt odtwarzający określoną długość wyznaczaną bezpośrednio przez odległość między naniesionymi na nim kresami. Pełni on funkcję podstawowego odniesienia wymiarowego na płaskiej powierzchni, do którego odnoszą się specjaliści kontroli jakości. Wykorzystuje się go jako bazę dla systemów optycznych, skanerów profilu, mikroskopów warsztatowych oraz precyzyjnych długościomierzy używanych na liniach montażowych. W zakładach obróbki skrawaniem czy produkcji maszynowej jego obecność umożliwia weryfikację poprawności działania przyrządów przed rozpoczęciem właściwej zmiany roboczej.
Dokładność takich nośników ma szczególne znaczenie podczas oceny zaawansowanych systemów pomiarowych. Procesy sprawdzania współrzędnościowych maszyn pomiarowych, zgodnie z wytycznymi normy ISO 10360 dotyczącymi testów akceptacyjnych i ponownej weryfikacji, wymagają stosowania stabilnych obiektów. Użycie zweryfikowanego odniesienia pozwala zidentyfikować błędy przestrzenne maszyny i skorygować jej działanie. W ten sposób narzędzie warsztatowe zyskuje powiązanie ze standardem o znanych parametrach, co warunkuje spójność całego systemu.
Jak przebiega wzorcowanie i badanie niepewności?
Zestawienie badanej podziałki z układem wyższego rzędu pozwala wyznaczyć jej rzeczywiste parametry i odchyłki. Profesjonalne wzorcowanie wzorców kresowych wymaga ustabilizowania środowiska pracy, w tym utrzymania temperatury otoczenia na rygorystycznym poziomie 20 stopni Celsjusza. Laborant musi odpowiednio oczyścić powierzchnię roboczą oraz wyrównać geometrycznie cały mierzony układ. Bezpośrednie porównanie z dokładniejszym sprzętem zapewnia spójność pomiarową do nadrzędnych standardów krajowych lub międzynarodowych. Świadectwo wydane po zakończeniu prac zawsze zawiera wyznaczoną niepewność rozszerzoną, która informuje o realnych granicach błędu.
W praktyce metrologicznej wykorzystuje się warianty szklane oraz metalowe. Modele wykonane ze szkła wykazują wysoką stabilność termiczną, a ich mikroskopijna podziałka pozostaje niezwykle ostra. Kruchy materiał bardzo łatwo jednak pęka przy przypadkowym upadku. Wersje metalowe gwarantują znacznie wyższą odporność na uszkodzenia mechaniczne i wstrząsy w warunkach halowych. Ulegają one z kolei szybszym zmianom wymiarowym przy wahaniach temperatury, a ich naniesione oznaczenia stopniowo zanikają pod wpływem ciągłego tarcia.
Główne źródła błędów podczas odczytów obejmują powtarzalność przy kolejnych pozycjonowaniach oraz błąd cosinusowy, który powstaje w wyniku niewspółosiowości przyrządu względem obiektu. Istotny wpływ ma również błąd odczytu podziałki optycznej oraz rozszerzalność liniowa wykorzystanego materiału. Prawidłowa geometria ustawienia minimalizuje ryzyko zaburzenia ostatecznych wyników. Zapewnienie nadzoru nad sprzętem wymaga zaangażowania jednostek o potwierdzonych kompetencjach. Akredytowane laboratorium metrologiczne, takie jak MEAS-LAB, wspiera firmy w utrzymaniu kontroli nad wyposażeniem, kalibrując długościomierze oraz maszyny CMM z zachowaniem łańcucha traceability zgodnie z wymogami ISO/IEC 17025.
Ponowna weryfikacja stanu technicznego nośników wymiaru jest niezbędna po upływie określonego interwału czasu. Częstotliwość ta zazwyczaj wynosi od 12 do 24 miesięcy, w zależności od intensywności eksploatacji i zapisów wewnętrznego systemu zarządzania jakością w firmie. Zbadanie układu staje się konieczne również po każdym zdarzeniu mechanicznym. Wszelkie uderzenia, zarysowania płaszczyzny czy upuszczenie elementu mogą bowiem trwale naruszyć fizyczną strukturę materiału. Podobne kroki weryfikacyjne podejmuje się przy podejrzeniu pracy w skrajnych warunkach środowiskowych.
Zaniedbanie harmonogramu kontroli prowadzi do sytuacji, w której działy weryfikacji opierają swoje decyzje na fałszywych przesłankach. Odchyłka odnotowana na poziomie podstawowym przenosi się na każdy sprawdzany detal, generując straty materiałowe i nieplanowane przestoje maszyn. Utrzymanie pewnego punktu odniesienia eliminuje ryzyko kumulacji odchyleń w cyklu wytwórczym. Ścisłe przestrzeganie procedur metrologicznych buduje solidne zaufanie do wypuszczanego produktu i skutecznie chroni przed roszczeniami ze strony odbiorców końcowych.
Kategorie artykułów
Polecane artykuły

W jakim momencie następuje wykreślenie z rejestru dla dłużników?

Płaskie kanały a ich wpływ na estetykę wnętrza

Jakie są kluczowe elementy skutecznej nauki kraula?
