Artykuł sponsorowany
Jak grubość, gatunek i stan powierzchni blachy zmieniają dobór parametrów lasera
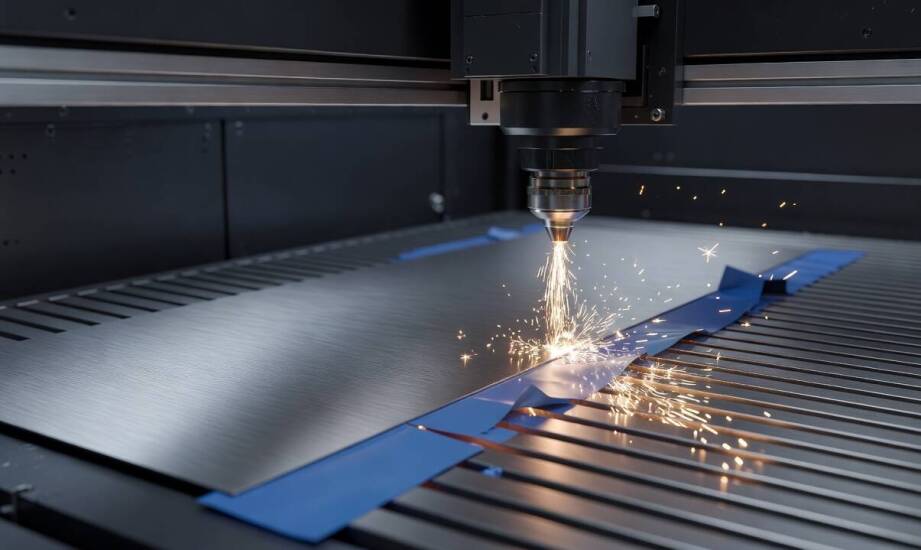
Dwa identyczne rysunki techniczne trafiają do zakładu obróbki metali. Jeden dotyczy blachy stalowej konstrukcyjnej o grubości trzech milimetrów z czystą powierzchnią, drugi to element aluminiowy z widocznym nalotem tlenków i resztkami folii ochronnej. Chociaż kontur obu detali pozostaje taki sam, ustawienia parametrów lasera muszą być wyraźnie inne. Zrozumienie relacji między właściwościami fizycznymi surowca a sposobem pracy głowicy tnącej pozwala uniknąć błędów produkcyjnych i kosztownych strat materiałowych. Operowanie zaawansowanymi systemami wymaga wiedzy wykraczającej poza wczytanie gotowego programu do sterownika.
Jak grubość i gatunek materiału zmieniają ustawienia maszyny?
Grubość surowca bezpośrednio decyduje o zapotrzebowaniu na energię wiązki skupionej na małym obszarze. Sztywne przypisywanie konkretnych wartości mocy do grubości mija się dziś z celem, ponieważ współczesne systemy osiągają moce rzędu dwudziestu, a nawet trzydziestu kilowatów. Tak potężne urządzenia radzą sobie z materiałami o przekroju dochodzącym do pięćdziesięciu milimetrów, zmieniając dawne zasady planowania obróbki. Zamiast szukać uniwersalnych tabel z gotowymi widełkami, nowoczesne zakłady dopasowują prędkość posuwu głowicy do możliwości konkretnej maszyny, specyfiki blachy oraz docelowego przeznaczenia detalu. Zbyt wolne prowadzenie głowicy przy bardzo wysokiej mocy powoduje nadmierne nagrzewanie i nieodwracalną deformację krawędzi.
Gatunek metalu modyfikuje zjawisko pochłaniania energii cieplnej. Zwykła stal węglowa bardzo dobrze współpracuje ze sprężonym tlenem. Ten gaz wchodzi z rozgrzanym metalem w gwałtowną reakcję egzotermiczną, dostarczając dodatkowego ciepła do strefy cięcia, co znacznie przyspiesza proces rozdzielania materiału. Z kolei stal nierdzewna oraz stopy aluminium pochłaniają ciepło w inny sposób i bezwzględnie wymagają osłony z obojętnego azotu. Strumień tego gazu wydmuchuje płynny metal ze szczeliny, chroniąc jednocześnie rozgrzaną krawędź przed utlenieniem i niepożądanymi przebarwieniami.
Ogromne znaczenie dla końcowego efektu wizualnego ma sam skład chemiczny stopu. Obecność krzemu w stali węglowej bardzo mocno wpływa na chropowatość powierzchni przecięcia i jej ogólną jakość. Zwiększona zawartość tego pierwiastka pogarsza gładkość dolnej krawędzi rzazu oraz zwiększa ryzyko powstawania nawisów, co z reguły wymusza na operatorze odpowiednie obniżenie prędkości całego procesu. Próba sztucznego przyspieszenia pracy przy twardszych stopach często kończy się uszkodzeniem detalu i koniecznością ręcznego szlifowania poprodukcyjnego.
Rola stanu powierzchni i gazu w stabilności procesu
Nalot rdzy, twarda zgorzelina walcownicza czy grube resztki folii ochronnej potrafią diametralnie zmienić sposób, w jaki zewnętrzna powłoka metalu absorbuje wiązkę. Folię zabezpieczającą można z powodzeniem przeciąć bez konieczności jej wcześniejszego zdejmowania. Wymaga to jednak od operatora skorygowania położenia ogniska, odpowiedniego zwiększenia prędkości przejazdu oraz dopasowania ciśnienia gazu. Nie istnieje jeden niezawodny przepis dla każdego rodzaju zabezpieczenia, dlatego kluczowe pozostaje elastyczne operowanie tymi trzema parametrami roboczymi na bieżąco, bacznie obserwując zachowanie szczeliny.
Wybór gazu osłonowego bezpośrednio warunkuje jakość krawędzi i jej przydatność do kolejnych operacji warsztatowych. Użycie tlenu przy typowej stali przyspiesza pracę wycinarki, lecz pozostawia na obwodzie twardą warstwę tlenków, która łatwo odpryskuje pod obciążeniem i przeważnie wymaga mechanicznego usunięcia przed rozpoczęciem spawania lub malowania. Zastosowanie wysokociśnieniowego azotu gwarantuje z kolei czystą, jasną powierzchnię, od razu przygotowaną pod dalsze etapy obróbki. Prawidłowe położenie ogniska względem środka grubości arkusza zapewnia równomierną szerokość szczeliny cięcia i mocno ogranicza strefę wpływu ciepła na strukturę materiału.
Wykonawcy realizujący zlecenia na laserowe cięcie blach w Limanowej oraz w innych miejscowościach zawsze analizują dalsze losy każdego produkowanego elementu. Jeśli wycięta blacha trafi prosto na prasę krawędziową, priorytetem staje się wysoka plastyczność i brak hartowania jej brzegów. Zakład produkcyjno-usługowy ZUMEC z Czchowa regularnie przetwarza surowce dla branży budowlanej i meblowej, gdzie gotowe komponenty często przewozi się prosto do lakierni proszkowej. W rzetelnej praktyce produkcyjnej ustawienia urządzeń dobiera się całkowicie indywidualnie pod konkretny wsad. Dla prostych konstrukcyjnych elementów ze stali węglowej z powodzeniem stosuje się wysoce wydajne cięcie tlenowe przy obniżonym ciśnieniu. Równocześnie precyzyjna obróbka stopów aluminium wymusza przełączenie instalacji na sprężony azot oraz odpowiednie obniżenie ogniska pod powierzchnię arkusza, co pozwala sprawnie wytwarzać detale gotowe do montażu estetycznych ogrodzeń bez konieczności ich czasochłonnego gratowania.
Zrozumienie zaawansowanych relacji między grubością arkusza, składem chemicznym stopu, stanem powłoki zewnętrznej a docelowym przeznaczeniem obrabianego detalu pozwala zoptymalizować moc promienia, prędkość głowicy i ciśnienie gazu, co bezpośrednio gwarantuje stabilność całego procesu obróbczego oraz powtarzalną jakość każdej wytworzonej krawędzi.
Kategorie artykułów
Polecane artykuły
W jakim momencie następuje wykreślenie z rejestru dla dłużników?
Płaskie kanały a ich wpływ na estetykę wnętrza
Jakie są kluczowe elementy skutecznej nauki kraula?